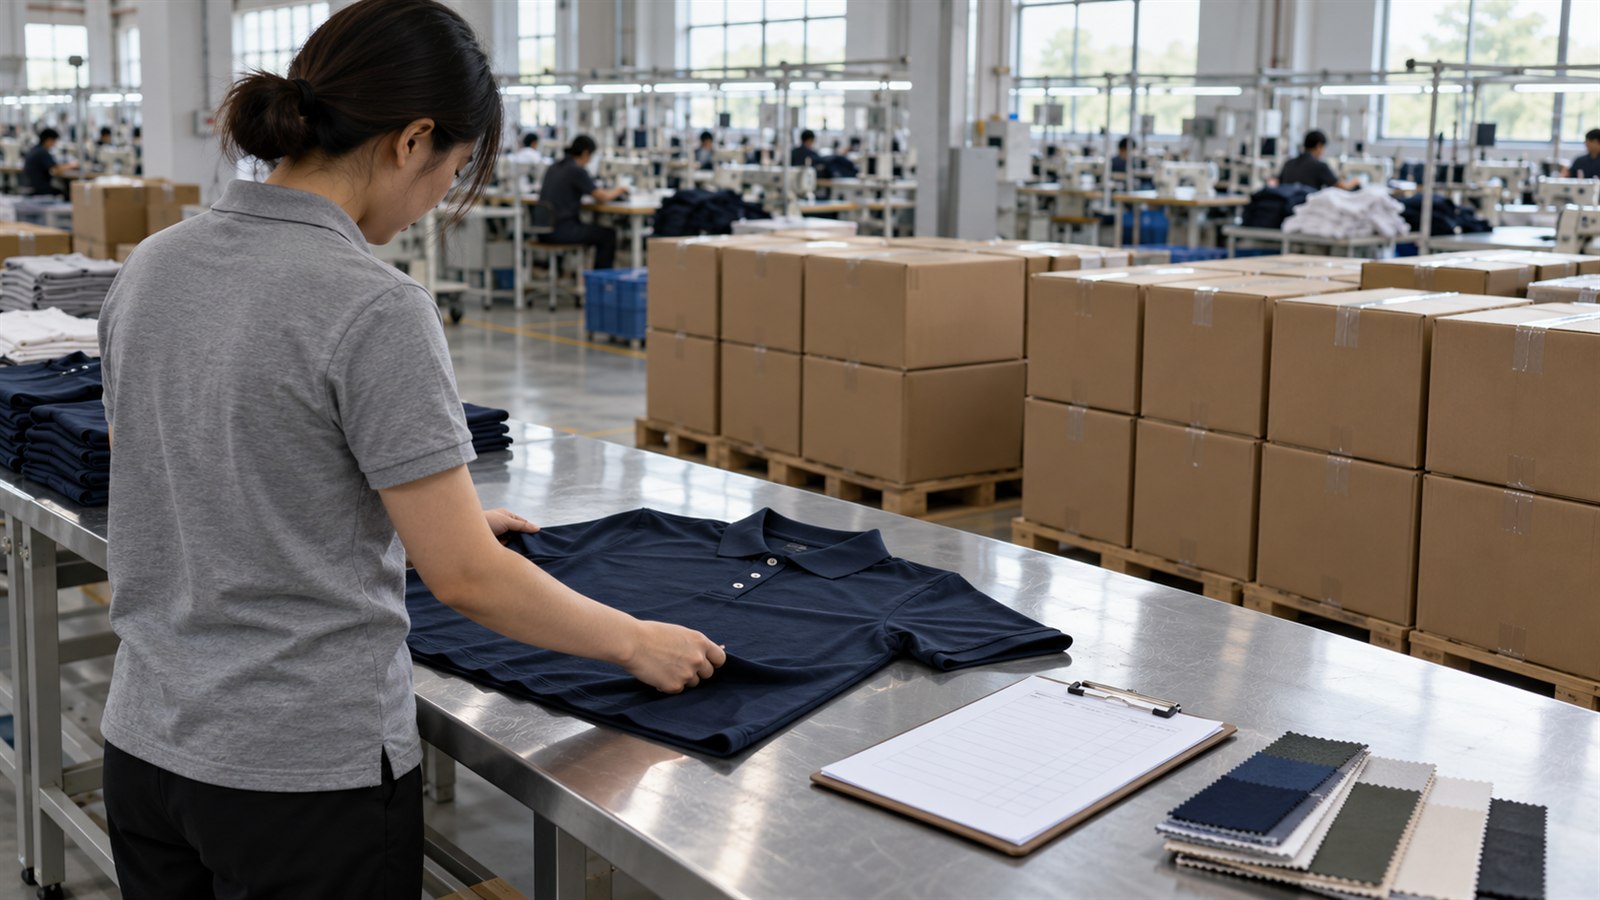
Uma caixa pode estar pronta para a coleta enquanto as peças dentro dela ainda não estão prontas para a venda. A inspeção pré-embarque (PSI) dá ao comprador de roupas evidências para fazer essa distinção antes do despacho. A sua utilidade depende do que acontece antes de o inspetor chegar: aprovações claras, estoque rastreável e uma autoinspeção da fábrica que já tenha identificado os problemas pendentes.
Para donos de marca e equipes de compras que adquirem peças de corte e costura na China, o relatório precisa identificar quais mercadorias foram inspecionadas e quais requisitos aprovados foram verificados. O pedido também precisa de um responsável nomeado, com autoridade para reter ou liberar o embarque.
O que uma inspeção pré-embarque realmente verifica
Uma inspeção pré-embarque compara os produtos acabados com o pedido de compra, a amostra aprovada e as especificações atuais. O guia de procedimento da QIMA descreve verificações que cobrem quantidade, acabamento, embalagem, especificações do produto e verificações de segurança ou funcionais pertinentes.
Para roupas, o briefing de inspeção deve traduzir esse escopo em perguntas específicas:
- Identidade e quantidade: os modelos, cores, tamanhos e composições estão de acordo com o pedido e com o romaneio?
- Acabamento: as costuras estão firmes, os painéis consistentes, a personalização na posição correta e as peças livres de manchas ou danos inaceitáveis?
- Medidas: as medidas registradas atendem aos pontos de medida e às tolerâncias combinados?
- Aviamentos e funcionamento: botões, zíperes e outros componentes são os itens aprovados, estão bem fixados e funcionam?
- Etiquetas e embalagem: etiquetas da peça, códigos de barras, tags, dobra e marcações das caixas correspondem aos arquivos aprovados?
Use o checklist de controle de qualidade de roupas para transformar essas categorias em um briefing específico do produto. O fechamento de uma jaqueta e a carcela de uma polo exigem verificações diferentes; “acabamento satisfatório” não explica nenhum dos dois resultados.
Uma inspeção por amostragem não comprova que todas as peças estão livres de defeitos. Ela também não substitui evidências de laboratório para requisitos fora do escopo combinado no local. Pergunte quais verificações foram feitas, quais documentos foram analisados e quais requisitos continuam sem teste.
Para a seleção das amostras e os limites de aceitação/rejeição, use o guia de amostragem AQL para compradores de roupas da NOVITA. Combine o plano de amostragem antes da inspeção, em vez de negociá-lo depois que os defeitos aparecerem.
Quando um embarque deve passar pela inspeção de qualidade?
Agende a verificação final enquanto ainda houver tempo para corrigir problemas, mas tarde o suficiente para que o estoque represente o que de fato vai ser embarcado.
O procedimento publicado pela QIMA diz que 80% do pedido precisa estar pronto e embalado para a sua etapa de verificação de quantidade. Trate isso como a condição de prontidão declarada por esse prestador, e não como uma regra universal de agendamento. Confirme com o inspetor e com o comprador o status de conclusão e de embalagem exigido antes de fixar a data. Fonte: QIMA.
Para uma inspeção pré-embarque na China, peça à fábrica uma declaração de prontidão dividida por modelo, cor e tamanho. “Produção quase concluída” pode esconder uma cor inacabada, etiquetas faltando ou caixas aguardando a conferência final de composição. Registre o que está pronto, o que está embalado e o que fica fora do estoque disponível.
Agende em função da janela de ação corretiva, e não apenas do prazo de corte do navio. Um reparo de costura pode exigir abrir um forro; uma separação por tonalidade pode mudar a alocação das peças; uma reembalagem pode alterar as quantidades das caixas. Deixe espaço para a verificação e para a atualização dos documentos de embarque caso essas ações se tornem necessárias.
Não deixe a inspeção final virar a primeira verificação relevante da tonalidade do tecido ou da construção da peça. Essas decisões pertencem a etapas anteriores da produção. A PSI verifica o embarque resultante; é um lugar ruim para descobrir que o padrão aprovado nunca foi definido.
Defeitos críticos, maiores e menores em roupas
Classifique os defeitos pelas consequências, e não pela facilidade de reparo. A QIMA distingue defeitos inseguros ou não conformes de defeitos funcionais ou de aparência significativos e de questões cosméticas menores. Os exemplos abaixo aplicam esse modelo ao vestuário; são decisões de classificação sugeridas, e não regras universais impostas por uma norma de amostragem.
| Classe de defeito | Exemplos em roupas | O que o briefing de inspeção deve estabelecer |
|---|---|---|
| Crítico | Um fragmento de agulha quebrada ou um componente afiado exposto que possa ferir quem usa; uma não conformidade confirmada relacionada à segurança | O requisito de segurança, o caminho de escalonamento e a instrução de retenção do embarque; não trate um risco conhecido como uma tolerância cosmética comum |
| Maior | Ponto rompido que deixa uma costura aberta; pontos pulados que comprometem a firmeza da costura; peça fora das tolerâncias de medida combinadas; zíper ou aviamento errado que altera a função; variação visível de tonalidade entre painéis | A função afetada, a tolerância de medida, o componente aprovado ou a referência de aparência |
| Menor | Uma ponta de linha isolada sem aparar ou uma pequena irregularidade cosmética que não enfraquece a costura, não muda o caimento nem viola o padrão de aparência combinado | Os critérios combinados de visibilidade, posição e aparência; um problema não é automaticamente menor por ser pequeno |
Pontos rompidos e pulados precisam de contexto. Um ponto rompido em uma costura sob tensão pode afetar o uso. Um ponto pulado isolado em uma área decorativa pode ter outra consequência, desde que não comprometa a construção. Fotografe o local e explique o efeito, em vez de relatar apenas “defeito de ponto”.
A variação de tonalidade precisa de uma referência. Compare a peça com o padrão de tonalidade aceito e verifique a consistência entre os seus painéis. A variação intencional de lavagem deve ser julgada contra a aparência final aprovada, e não contra uma expectativa de cor perfeitamente uniforme introduzida na inspeção.
Tamanho errado e aviamento errado precisam de constatações separadas. Uma etiqueta de tamanho pode estar errada mesmo quando a peça mede corretamente. Um zíper pode deslizar bem e, ainda assim, ser o componente aprovado errado. Registre identidade, medida e função separadamente.
O checklist de inspeção de zíperes em roupas da NOVITA deixa essa distinção explícita: a identidade do componente, o funcionamento depois da costura e as evidências de desempenho respondem a perguntas diferentes. Nenhuma delas deve ser deduzida das outras.
O que a fábrica deve preparar antes de o inspetor chegar
Uma inspeção pré-embarque útil começa com um dossiê de prontidão da fábrica, e não com uma vitrine de peças boas escolhidas a dedo. Peça à fábrica que faça a sua própria verificação contra os mesmos requisitos que o inspetor externo vai usar. O registro interno sustenta a prontidão; ele não substitui a seleção e a inspeção independentes.
| Item de prontidão | O que a fábrica deve ter disponível | O que o comprador deve confirmar |
|---|---|---|
| Registro de autoinspeção interna | Constatações datadas por modelo ou lote de produção, resultados de medidas, reparos e pendências | O registro cobre o estoque oferecido para inspeção, e não uma amostra anterior |
| Amostra e especificação aprovadas | Amostra de produção identificada, ficha técnica atual, método de medição e exceções aprovadas | As versões da amostra e dos documentos coincidem; comentários superados estão claramente marcados |
| Cartelas de cor e padrões de tonalidade | Referências de cor aprovadas e apresentações de shade band aceitas | As referências identificam o material e a etapa de aprovação avaliados |
| Registros de lote de tingimento e de rolos | Ligações entre lotes de tecido, rolos, alocação no corte e grupos de peças afetados, quando mantidos | A fábrica consegue investigar um problema de tonalidade sem adivinhar qual estoque foi afetado |
| Aprovações de aviamentos e etiquetas | Cartelas de componentes, arte das etiquetas e instruções de posição | Metais, identificação de tamanho e marca correspondem às versões aprovadas |
| Confirmação da embalagem | Quantidades disponíveis por modelo, cor e tamanho; lista de caixas e trabalho de embalagem pendente | O inspetor consegue identificar e acessar o estoque incluído no lote de inspeção |
| Acesso e apoio à inspeção | Caixas acessíveis, espaço de trabalho adequado, equipamentos de medição e um contato responsável na fábrica | O inspetor seleciona as amostras de forma independente e registra as constatações sem obstrução |
Deixe clara a responsabilidade por cada documento. Se o comprador mudar um arquivo de etiqueta, a fábrica precisa de uma substituição identificável, e não de anexos conflitantes em uma conversa. Se a aprovação de uma amostra excluir um detalhe pendente, mantenha essa exclusão visível.
O guia de aprovação de shade band de tecido da NOVITA separa a aprovação do material antes do corte da aprovação da aparência depois de um processo de acabamento da peça. Aplique essa distinção ao dossiê de prontidão: um retalho antes da lavagem não comprova, sozinho, a aceitação da peça final lavada. Guarde as referências pertinentes para as duas etapas.
Para polos, o checklist de gola e carcela publicado recomenda registrar as aprovações por versão da amostra e marcar as aprovações parciais separadamente. Isso importa na inspeção do embarque: uma carcela aprovada não resolve um comentário sobre a gola que ficou em aberto.
PSI reprovada: retrabalho, reinspeção e quem paga
Um resultado reprovado deve disparar uma retenção controlada e uma decisão de ação corretiva. Ele não deve virar um acordo informal para tirar as peças fotografadas e embarcar todo o resto.
As orientações da Pro QC sobre inspeções reprovadas descrevem contenção, separação, retrabalho e verificação. Peça à fábrica que investigue o estoque afetado além das peças consideradas defeituosas na amostra.
Contenha as mercadorias afetadas e defina o reparo
Peça à fábrica que identifique o lote potencialmente afetado, separe-o do estoque liberado e investigue a causa. Um problema de costura pode acompanhar uma operação ou uma rodada de produção; um problema de tonalidade pode acompanhar um lote de tecido. Não presuma que nenhum deles afeta apenas as peças selecionadas pelo inspetor.
Combine a correção antes de o trabalho começar. O reparo de costura precisa restaurar a construção aprovada sem introduzir danos de agulha ou distorções. A troca de um aviamento pode mexer nas costuras ao redor. Uma diferença de tonalidade pode exigir separação, troca de painéis ou substituição da peça, em vez de um reparo cosmético.
Exija um registro de ação corretiva que mostre o defeito, o estoque afetado, o responsável, o método de reparo ou substituição e a nova data de prontidão. Concilie as quantidades depois de qualquer retirada ou substituição de mercadorias. As etiquetas das caixas e os romaneios precisam descrever o embarque que restou.
Verifique o resultado antes da liberação
O inspetor deve verificar se as correções funcionaram e se o retrabalho introduziu outros problemas. A Pro QC também recomenda revisar quantidades, embalagem e etiquetagem na reinspeção. Combine o escopo com o prestador de inspeção. Quando a reinspeção for exigida, as fotos de reparo da fábrica são registros de apoio e não podem substituir essa verificação.
O comprador deve emitir uma liberação por escrito ou uma concessão claramente delimitada. Uma concessão precisa identificar o desvio aceito e o estoque afetado. Ela não deve mudar silenciosamente a especificação dos pedidos futuros.
Defina a responsabilidade pelos custos no pedido de compra
Não presuma que uma reprovação na inspeção define automaticamente quem paga. Coloque no acordo comercial a responsabilidade pela separação, retrabalho, substituição, nova inspeção e pelas mudanças logísticas resultantes. Especifique como a responsabilidade é tratada se a causa for uma não conformidade do fornecedor, uma revisão do comprador ou uma aprovação ambígua.
Peça uma cotação de inspeção detalhada e combine eventuais cobranças por nova visita antes de agendar. Use essa cotação e as condições assinadas do pedido para orçar a inspeção e atribuir os custos de um resultado reprovado.
O pacote de evidências que o comprador deve receber
Um relatório de inspeção pré-embarque deve permitir que o comprador ligue a decisão de aprovação/reprovação às verificações realizadas. Peça as constatações detalhadas e os registros de apoio junto com a folha de rosto.
A QIMA descreve um relatório ilustrado com contagem de defeitos, fotos e constatações. Peça os detalhes a seguir no briefing de inspeção e diferencie as evidências emitidas pelo inspetor dos registros de apoio da fábrica:
- Identificação do pedido e do lote: pedido de compra, referências dos modelos, local e data da inspeção, quantidades disponíveis, status da embalagem e qualquer estoque excluído da inspeção.
- Os requisitos usados: versões da especificação e da amostra, exceções aprovadas, classificações de defeitos e os critérios combinados de amostragem e aceitação.
- Seleção e cobertura: quantidades amostradas e cobertura pertinente de modelos, cores e tamanhos; explique qualquer limitação que possa afetar a decisão.
- Resultados de medida e funcionamento: medidas reais contra as tolerâncias e verificações registradas de fechamentos ou de outras funções combinadas. “OK” sem um requisito ou um resultado é uma evidência fraca.
- Evidências de defeitos: contagens por classe, identificação da peça, posição do defeito, imagens de contexto e closes. Quando as constatações se repetem, mostre como o estoque afetado foi identificado.
- Evidências da embalagem: marcações das caixas, etiquetas das peças, constatações de composição e verificações pertinentes de códigos de barras contra os dados aprovados.
- Pendências e destinação: verificações incompletas, evidências de teste faltantes, constatações reprovadas, ações corretivas, referências de reinspeção e a decisão de liberação do comprador.
Guarde evidências que permitam a um revisor posterior ligar o relatório às mercadorias reais. Um close de uma costura pode explicar o defeito, mas não identificar o modelo ou o tamanho. Uma foto de caixa pode mostrar uma marcação, mas não provar que o conteúdo corresponde a ela. Peça contexto e detalhe sempre que eles afetarem uma decisão.
Em disputas de cor, as fotos ajudam na identificação, mas não devem ser a única referência de aceitação. Guarde o padrão físico etiquetado e registre as condições de comparação. Mantenha o relatório reprovado original junto com os registros de ação corretiva e de reinspeção, em vez de substituí-lo pela aprovação final.
Perguntas frequentes
Uma inspeção pré-embarque é o mesmo que verificar todas as peças?
Não. Uma inspeção por amostragem avalia mercadorias selecionadas segundo um plano combinado; ela não documenta a condição de todas as peças. Se o comprador exigir uma triagem completa para um risco específico, especifique esse trabalho separadamente e combine como os resultados serão verificados.
A fábrica pode escolher as amostras para o inspetor?
A fábrica deve identificar o estoque e torná-lo acessível, e não apresentar um conjunto escolhido a dedo como se fossem amostras aleatórias independentes. Especifique no briefing de inspeção quem seleciona as amostras. Peça que o relatório registre qualquer restrição de acesso ou estoque indisponível que limite essa seleção.
Uma inspeção aprovada prova que as peças atendem a todos os requisitos legais?
Não. Leia o escopo e as exclusões. Verificações visuais e funcionais no local não comprovam a conformidade com requisitos que exigem outras evidências. Peça os relatórios de teste ou a documentação pertinentes separadamente e verifique se eles se aplicam ao produto, aos materiais e ao destino em questão. Não confunda uma decisão sobre a qualidade do embarque com uma liberação regulatória completa.
O que o comprador deve combinar antes de agendar uma inspeção pré-embarque?
Combine o lote inspecionado, a condição de prontidão, as referências aprovadas, as classificações de defeitos, o plano de amostragem, os requisitos do relatório e a autoridade de liberação. Inclua nas condições do pedido o processo para inspeções reprovadas e as responsabilidades pelos custos. A fábrica deve saber o que precisa preparar, e o comprador deve saber quais evidências vão sustentar a decisão de embarque.
Antes de agendar, envie à fábrica o checklist de prontidão e peça que ela identifique aprovações ou registros faltantes. Resolva essas lacunas antes de confirmar que o embarque está pronto para a inspeção.
Fontes: QIMA — o procedimento de inspeção pré-embarque e Pro QC — o que acontece depois de uma inspeção pré-embarque reprovada.